在汽车白车身制造中,镀锌钢激光搭接焊面临的核心问题是:锌的沸点远低于钢的熔点,焊接时锌蒸气极易在熔池中形成高压,导致气孔和飞溅,严重影响焊接质量。为解决这一问题,行业内普遍采用
“在板间预留间隙”的策略,通过冲压或激光在板材表面制造凸起,形成锌蒸气逸出通道。这种做法不仅增加了冲压工序和设备投资,更因为对间隙的容忍度极低,导致生产稳定性很难保证。针对这一行业痛点,新耐视基于自研的
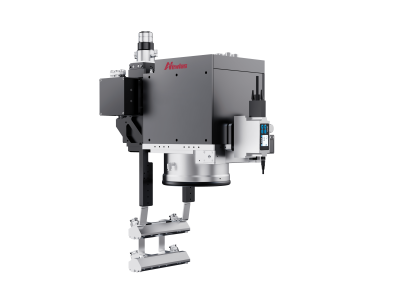
3D振镜飞行焊接头,推出了
“零间隙”焊接新技术,为汽车制造在减重和提效方面提供了新的解决思路。
一、 行业痛点:传统镀锌板焊接的“三大技术壁垒”
传统镀锌板焊接工艺主要依赖以下三种方式,但均存在明显弊端:
- 三分圆环凸起工艺:通过卷压成型形成凸起以形成通风间隙的工艺,需要额外的冲压工序,且对板材间隙要求极为苛刻。
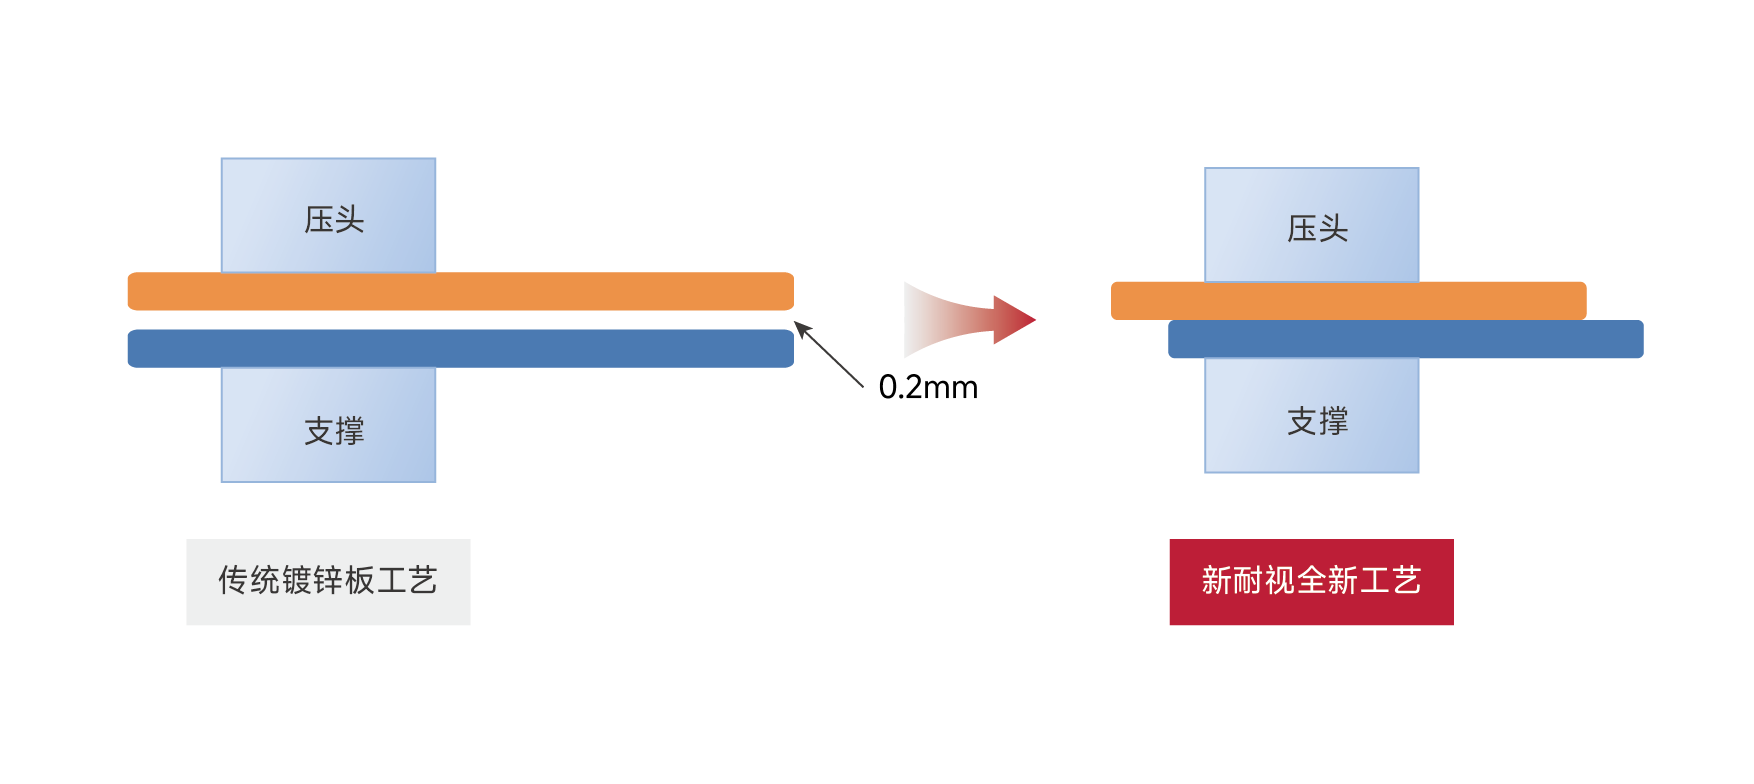
- 凸起工艺: 通过冲压或激光预处理使板材表面产生凸点,以维持0.1-0.3mm的间隙。
- Dimple毛点工艺:可在车门内框等零件上通过激光脉冲制造凸点,以确保焊接时最小的板间间隙,通常为0.15mm,可一定程度上解决了排气问题,但需新增焊装投资且需增加额外工位。
这些传统方案的核心问题在于:为了焊接而牺牲了工序简化和成本控制;新耐视的镀锌板“零间隙”焊新技术正是针对这一痛点提出的创新解决方案。
二、 技术破局:新耐视“零间隙”焊接核心优势
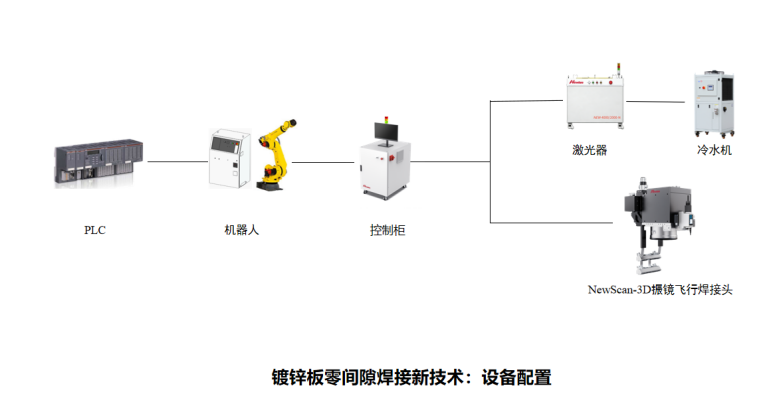
新耐视采用镀锌板零间隙焊接新技术,不依赖物理间隙,通过工艺本身解决焊接时的排气问题。该方案整合3D振镜飞行焊接头、高频回旋焊工艺及NewRay定制款激光器,实现了三大突破:
1.工艺简化:省去人造凸点工序,降本增效
传统方案: 冲压凸起/激光Dimple点 → 焊接
新耐视方案: 直接焊接
核心价值: 彻底省去传统的Dimple工艺和冲压凸起工序,不仅大幅降低设备投资成本,更简化了生产流程,助力车身制造轻量化。
2. 间隙容忍度提升:适应更宽泛的工况
传统工艺: 对板材间隙要求极为苛刻。
新耐视技术:无论是0mm间隙还是0.2mm间隙,均可以保证良好的焊接效果。
核心价值: 显著降低了对零件精度的苛刻要求,在实际生产中有效提升良品率。
3. 稳定性增强:算法加持,一致性高
传统方案: 焊接一致性难以保证。
新耐视技术: 搭配专属工艺算法,高频回旋焊工艺,焊接质量均表现优异。
核心价值: 焊接一致性远超传统方案,彻底解决飞溅和气孔问题。
三、 价值落地:从“工艺升级”到“降本增效”的双重收益
新耐视“零间隙”焊接技术的价值,不仅在于工艺本身的简化,更在于其能为整车制造带来实实在在的经济效益。具体体现在以下两个维度:
1. 工艺降本:免去凸点工艺,助力车身减重
传统痛点:为配合焊接,必须增加冲压凸起/毛点工序,增加模具复杂性,调试周期较长;或者采用激光Dimple工艺,需要增加焊装投资及工艺面积。
新耐视方案:在车门等镀锌板应用中,由于实现了真正的“零间隙”焊接,彻底省去了凸点工序,大大优化现有工艺。
核心收益:帮助主机厂实现车身减重与设备投资成本控制的双重目标,同时焊缝成型美观,质量稳定。
2. 效率提升:突破产线瓶颈,实现年降本百万
行业痛点:面对旺盛的市场需求,传统点焊门盖自动线体(特别是40JPH以下产线)往往因场地限制而无法有效提能。
新耐视方案: 针对性地推出0间隙激光飞行焊系统,通过飞行焊接,在不影响原有线体的前提下实现快速提能。
核心收益:
- 产能提升: 替代电阻点焊2.5秒/点,激光飞行焊接0.4-0.8秒/点,提效4倍。
- 成本降低: 同步降低生产制费 6-7元/单车以上(以100个点为基准)。
- 商业回报: 以20万产能计算,年降本收益超100万元。
四、 结语
在汽车轻量化与智能制造的双重驱动下,新耐视“零间隙”镀锌板焊接技术不仅有效控制了飞溅与气孔,更通过省去冲压工序、提升间隙容忍度、增强焊接一致性,为车企构建了实实在在的降本增效路径。告别传统凸起与毛点,选择零间隙焊接新技术,新耐视正以扎实的技术创新,助力白车身制造实现成本与效率的双重优化。