11月19日至20日,第五届惠州固态电池技术产业峰会在惠州举行。武汉新耐视受邀参会,OCT产品总监吴泽锋在会上作主题分享,围绕动力电池焊接环节的质量控制与效率提升,介绍了公司的技术方案与产线实践。
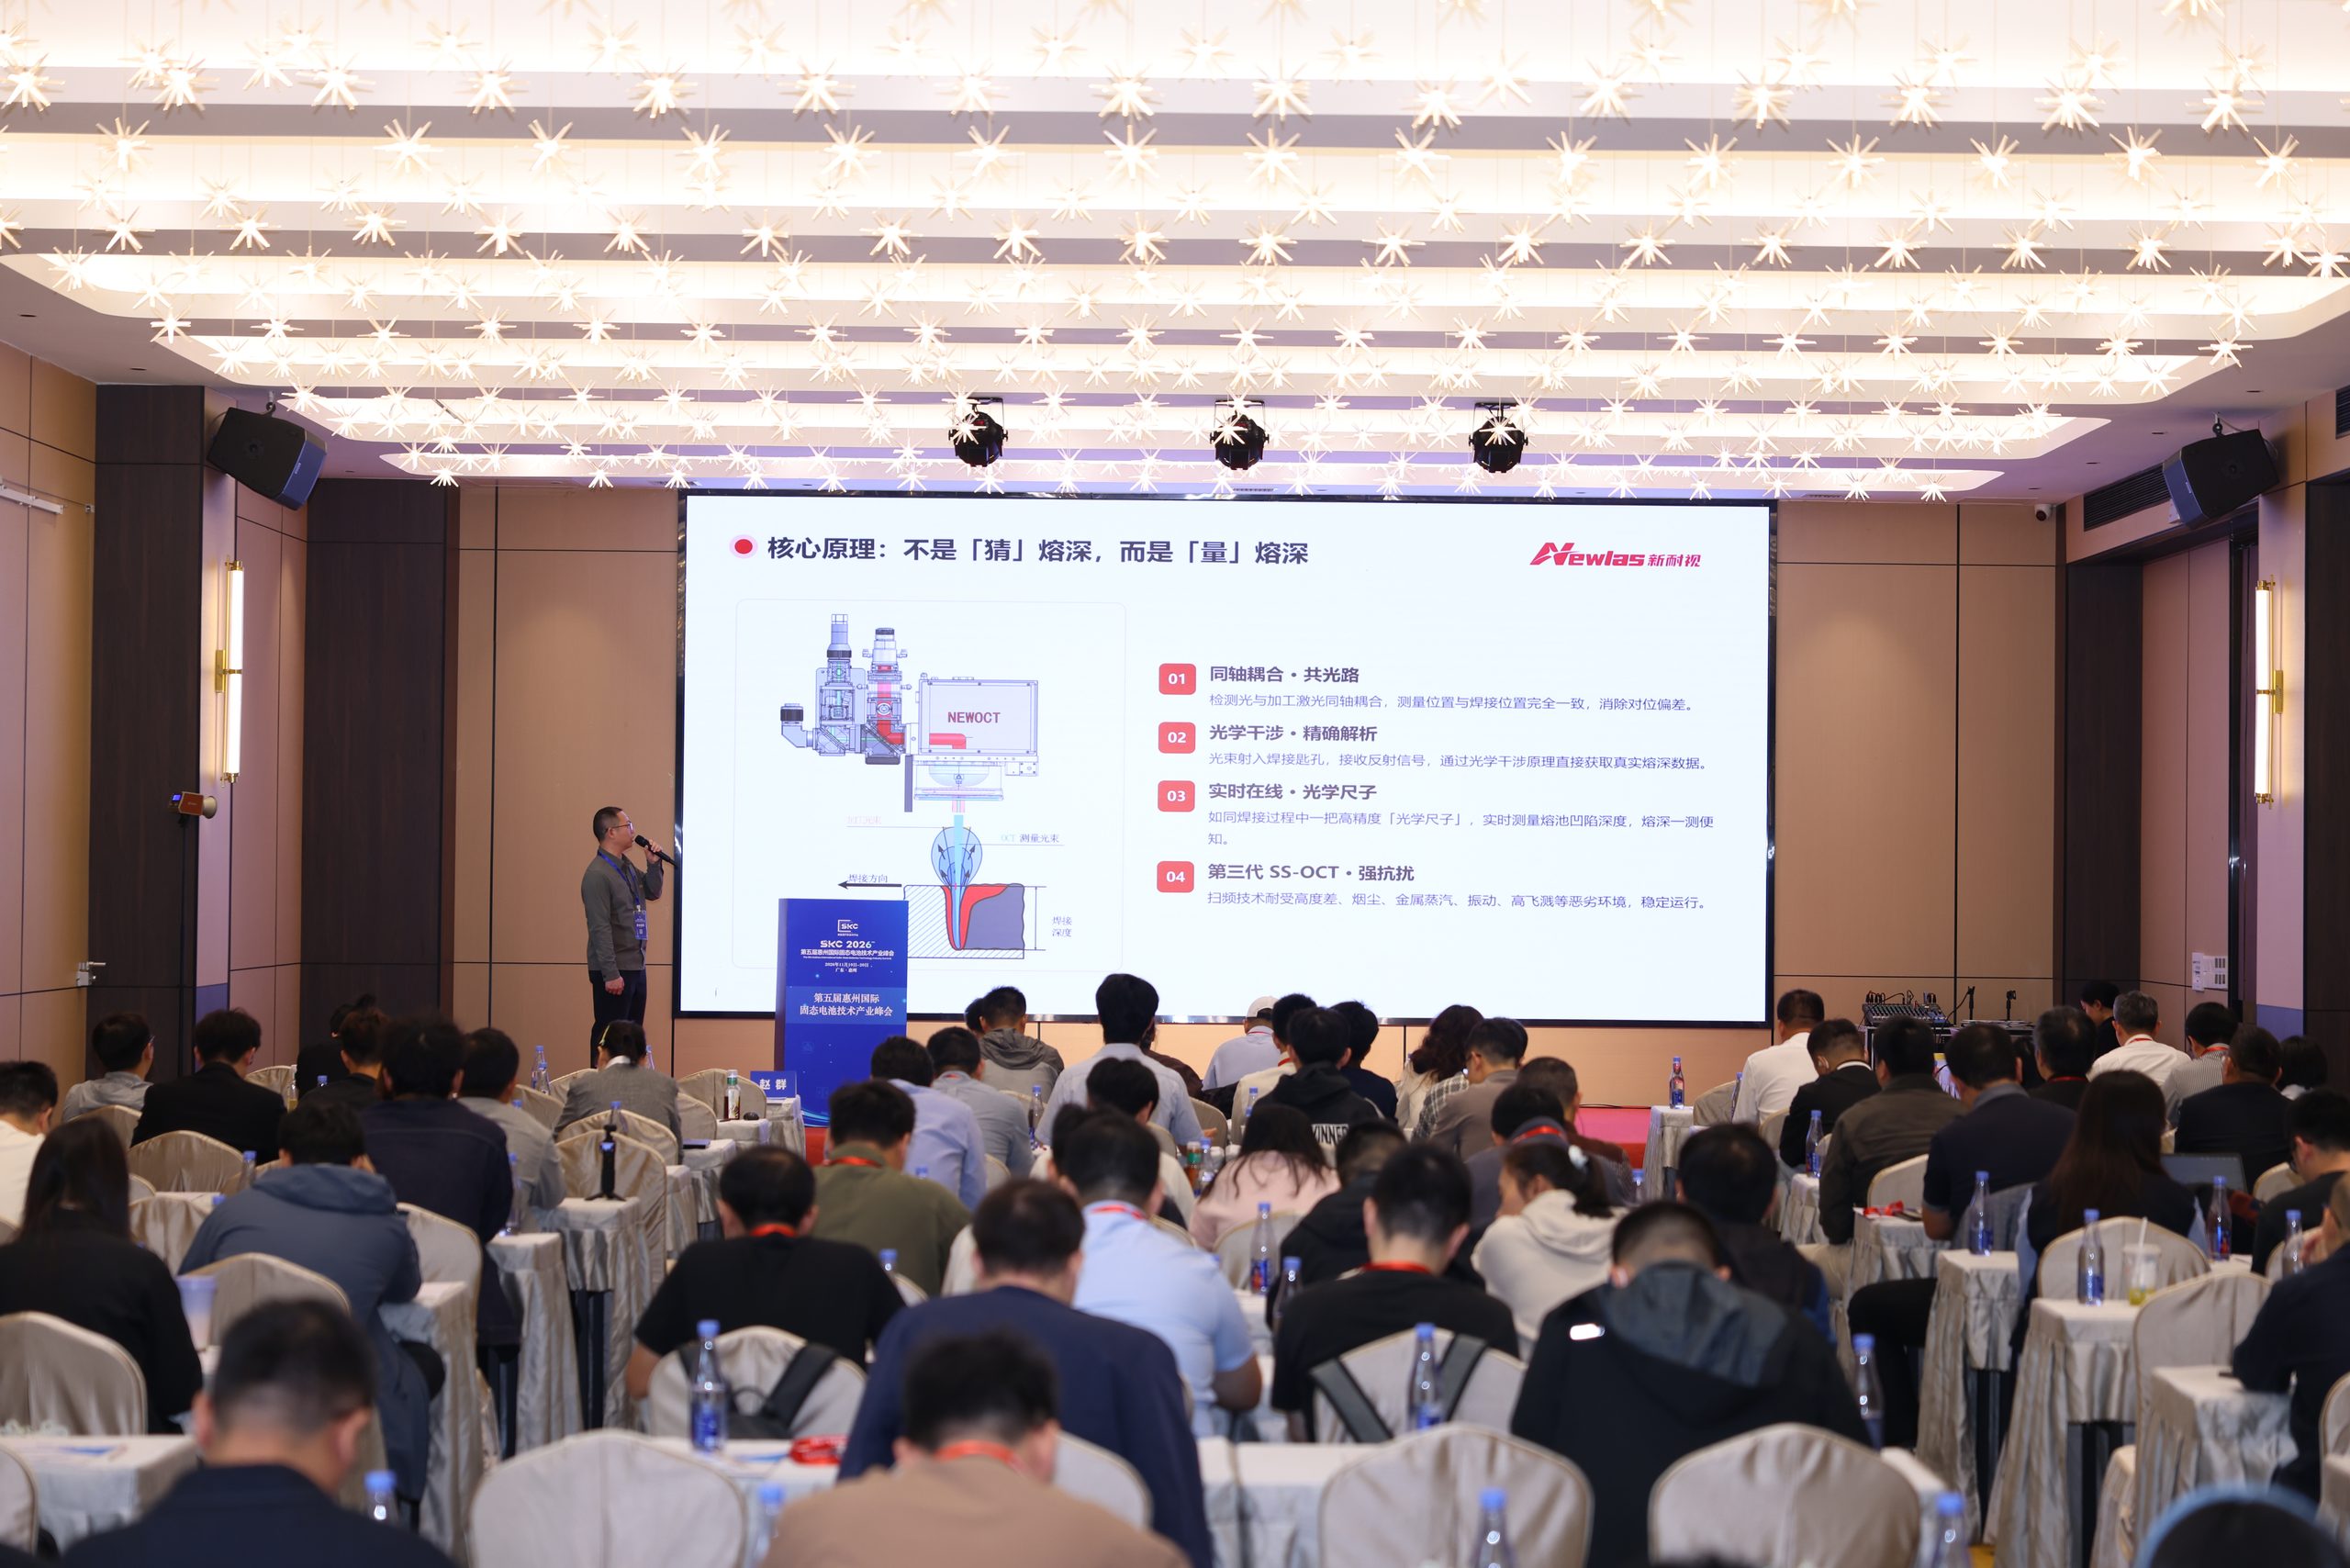
从”焊后检测”到”过程可视”
当前高端制造面临两个方向的压力。一方面,质量要求向微米级零容忍推进,传统间接推断与低频抽检手段难以覆盖全部产品,缺陷流出风险仍然存在;另一方面,产线对节拍的管控已精确至毫秒级,机器人”移动—停顿—加工”的循环模式下,空跑时间占比较高,成为产能进一步释放的制约因素。
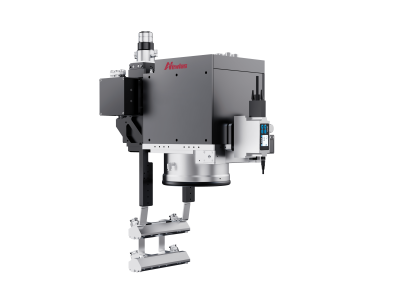
对此,新耐视提出的思路是将质量控制从”焊后检测”前移至”过程感知+实时决策+自适应调参”的闭环。其核心产品NewOCT熔深检测系统基于光学相干断层扫描原理,检测光与焊接激光同轴耦合,使测量位置与焊接位置保持一致,光束射入焊接匙孔后接收反射信号,直接获取熔深数据,而非依赖焊后间接推断。
NewOCT:构建熔深“感知-控制”闭环
凭借第三代SS-OCT强抗干扰扫频技术,NewOCT在复杂工况下依然能输出稳定的熔深数据。其核心指标如下:
检测精度:熔深检测误差控制在10%以内,偏焦量-3mm至+3mm范围内,OCT检测值与破坏性金相实测值的误差均控制在10%以内,检测结果可靠,可直接替代破坏性抽检。
采集与分辨率:采集频率≥100kHz,轴向分辨率≤0.02mm,检测范围覆盖0.3至12mm,适配高速焊接节拍及薄板、中板、厚板多种工况。
稳定性与可靠性:采用1300nm检测波长,设备在运行中展现出优异的稳定性与一致性,防护等级IP54,可识别断焊、虚焊、过焊、漏焊等多类缺陷。
单模焊接适配:针对单模及单模环激光焊接场景,NewOCT-S方案以独特的光学与控制技术
有效解决了单模焊接匙孔过小、常规OCT难以稳定检测的痛点,并对功率、速度、离焦量等参数偏离具有良好的适应性。
硬件产品矩阵:NewOCT熔深检测模块可深度集成振镜、摆动、定焦三类焊接头,分别适配复杂轨迹飞行焊、厚板大间隙及常规工位等场景;搭配全自研智能控制柜,实现检测与焊接的同步控制。
软件系统与部署:配备工业级操作界面,支持熔深曲线与关键特征值实时可视化及全量数据追溯;兼容MQTT等主流协议无缝对接MES,提供多样化QA标准与NG报警/停机策略。部署采用非侵入式轻量化安装,不改动现有产线布局。
3D飞行加工:实现连续高效生产
3D飞行加工方案将寻址、测高、焊接/清洗等工序集成于单工位,用连续飞行替代传统焊接模式,打破速度瓶颈,实现降本提速。其核心优势体现在:
3D飞行焊+同步Z向测高:通过振镜高速移动配合3D相机实时拍照测量与高度补偿,实现”测高—补偿—焊接“在飞行过程中同步完成,减少机器人停顿。
飞行清洗+XYZ三向动态补偿:结合3D+2D相机实时测量数据实现极柱三维空间定位,支持飞行清洗与XYZ三向动态补偿,软件可按不同Pack型号定制并设置多重防呆校验。
飞行焊+OCT检测:将OCT检测与3D振镜系统结合,实现在3D飞行焊接过程中同步完成熔深实时检测的方案,已在电池Pack端及车身空间飞行焊两类典型场景中实现了量产线批量稳定运行。
结语:
新耐视此次展示的核心,是将“检测”与“加工”深度结合:以OCT实时透视解决熔深“看不见”的问题,以3D飞行加工缓解节拍“快不起来”的痛点。这一方案旨在让高质量的熔深检测从“事后抽检”真正走向产线标配,让每一次焊接的过程可感知、数据可追溯。在动力电池制造对焊接质量与制造成本要求不断提升的背景下,这种过程感知与实时补偿相结合的方案,为行业的智能化升级提供了一种切实可行的技术选择。